本文针对电动对夹蝶阀的薄型对夹结构特性,梳理从进场核验、法兰清理、螺栓预紧到执行器同心度校准、分步通电调试的全流程标准化操作规范,纠正现场安装的常见错误,帮助工程团队实现阀门一次安装成功,长期零泄漏稳定运行。
在老旧管网改造、紧凑型撬装设备、地下管廊等空间极度受限的场景中,电动对夹蝶阀凭借结构紧凑、重量轻、易拆卸的核心优势,已经成为项目首选的流体控制阀门。但大量现场反馈显示,超过70%的电动对夹蝶阀运行故障,都不是产品本身的质量问题,而是安装调试环节操作不规范导致的:螺栓拧紧顺序错误导致密封面压偏、蝶板开度校验不到位出现管壁干涉、执行器同心度偏差加速部件磨损,这些细节问题最终都会演变成介质泄漏、阀门卡涩的长期隐患。建立一套针对对夹结构特性的全流程标准化安装调试规范,是保障电动对夹蝶阀零泄漏长期稳定运行的核心基础。
安装前的准备工作,是很多工程团队容易省略的关键步骤,却是从源头规避故障的第一道防线。阀门到货后不能直接运往现场安装,首先要完成进场核验:核对阀体铭牌上的材质、压力等级、通径参数是否与采购合同完全一致,手动转动蝶板全程往返3次以上,确认蝶板转动无卡涩、无异响,密封副没有明显的磕碰损伤。同时提前清理两侧管路法兰的密封面,彻底去除焊渣、毛刺、铁锈等硬质杂物,如果法兰表面存在超过0.5mm的径向凹槽,必须提前打磨平整,否则凸起的杂物会直接顶伤软密封面,安装后立刻出现内漏故障。
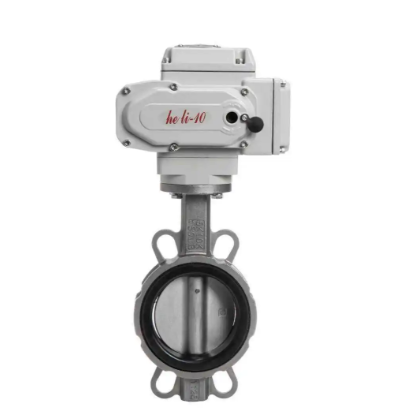
安装过程中最核心的管控要点,是对夹螺栓的均匀预紧操作,这也是电动对夹蝶阀安装和普通法兰蝶阀最大的区别。很多现场工人图省事,直接按照顺时针顺序一次性把所有螺栓拧死,这种操作会导致阀体两侧受力完全不均匀,一侧的密封面被过度压紧,另一侧密封面完全没有贴合,最终运行后出现严重的介质外漏。正确的操作流程是:先将所有双头螺栓徒手拧到贴合法兰表面,然后按照对角交叉的顺序,分3-4次逐步拧紧螺栓,每一次拧紧的力矩保持均匀,最后一次的拧紧力矩严格按照对应公称通径和压力等级的标准数值执行,不能过度用力拧螺栓,否则会导致薄型阀体发生变形,蝶板转动时出现卡涩。
安装过程中还要避开三个常见的致命错误:第一,绝对不能在电动对夹蝶阀的两侧直接焊接法兰,焊接产生的高温会直接传导到阀体内部,导致软密封件受热变形,同时焊接飞溅物会直接烫伤密封面,造成不可逆的损伤,必须先把两侧管路法兰完全焊接冷却、清理干净后,再把阀门夹装到两个法兰之间;第二,要提前确认蝶板的初始位置,安装时将蝶板调整到15°左右的微开角度,避免阀门夹装过程中蝶板边缘突出,被两侧法兰直接磕碰损坏;第三,阀门安装完成后,不能让阀体直接承受管路的重量,DN300以上的大口径电动对夹蝶阀必须在两侧管路上加装独立支架,避免长期载荷下管路法兰发生变形,导致密封失效。
执行器的安装调试,核心要保证阀杆与执行器输出轴的绝对同心。很多现场故障的根源,就是阀杆与输出轴不同心,运行过程中产生额外的径向剪切力,加速阀杆和执行器内部齿轮的磨损,不到半年就出现动作卡顿、电机烧毁的问题。安装执行器时要先手动转动阀杆,确认全程转动顺滑无阻力,再对接执行器的输出轴,调整同心度后再拧紧固定螺栓,绝对不能强行敲击对接。接线时严格按照产品说明书的线号标识操作,确认控制信号类型与执行器的输入规格完全匹配,接错线会直接烧毁内部的控制电路板,造成不必要的备件损失。
通电调试环节必须严格遵循“先手动、后电动”的顺序。先将执行器切换到手动模式,全程手动操作蝶板往返启闭2次以上,确认蝶板在全开位置不会碰到两侧管壁,全关位置可以完全贴合密封面,没有任何干涉卡涩的情况,再通电进行电动调试。调试时先校准全关位置,缓慢调整执行器的关向限位,直到蝶板完全压紧密封面没有间隙,再反向转动蝶板校准全开位置,确认蝶板转动到90°时完全处于流道内部,不会与周边部件发生碰撞。调试完成后,进行3-5次完整的电动启闭循环,记录执行器的电机工作电流,确认动作全程平稳无异响,最后按照对应国家标准完成壳体强度试验和密封性能试验,确认无外漏、无内漏后才算安装调试完成。
安装调试完成后的72小时试运行阶段,还要进行一次二次螺栓复紧。阀门带压运行后,密封件会发生轻微的应力松弛,螺栓的预紧力会出现小幅下降,此时按照对角顺序再次均匀复紧所有螺栓,可以彻底避免后续长期运行中出现法兰面渗漏的问题。这套针对电动对夹蝶阀的专属标准化安装流程,执行到位后可以将安装环节导致的故障发生率降低90%以上,让阀门的实际使用寿命远超行业平均水平。