文跳出结构原理,围绕全焊接管线球阀的采购选型参数、材质认证核查、现场对焊禁忌及埋地低频维护节奏展开,给出可执行的工程清单,帮助阀门网站覆盖“选型—安装—运维”类搜索意图。
对于阀门公司网站编辑而言,仅靠原理科普难以覆盖采购人员的检索需求。全焊接管线球阀的选型准确性与埋地运维规则,才是转化询盘的高价值内容。本篇换一个视角,聚焦“怎么选、怎么装、怎么管”,形成与上一篇原理文完全互补的原创技术稿。
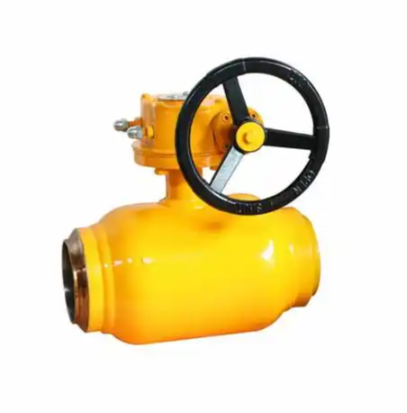
一、选型前必须锁定的四项参数
介质与温度带:洁净天然气选软密封PTFE;120℃以上热水切换PEEK或金属硬密封;-196℃LNG必须采用低温钢+PCTFE组合。
压力等级与通径:对照管道设计压力选定PN16–PN420或Class150–Class1500,通径覆盖DN50–DN1400,确认是否需全通径以降低泵耗。
安装形态:直埋工况需注明覆土深度,配置加长阀杆与地面操作盒;管廊架空则侧重防火与防静电认证。
驱动接口:DN≤200可配蜗轮手动,主干线需预留电动/气动执行器ISO 5211法兰,并核查开关扭矩余量。
二、材质与认证的硬性核查表
三、现场焊接与安装禁忌
全焊接管线球阀与管道采用对焊连接,施工须遵守:
阀门保持100%全开,避免飞溅焊渣损伤球体密封面;
阀体预热100–150℃,层间温度≤200℃,焊后做应力退火;
焊接期间阀内温度不超过140℃,必要时通循环冷却;
焊后执行1.5倍强度试压与1.1倍密封试压,保压≥15分钟无泡;
严禁强力对口,管道组对偏差需先校正再施焊。
四、埋地运行期的低频维护节奏
全焊接结构定位为“长周期免拆修”,但需执行周期性健康核查:
需注意:阀体不可现场剖解,一旦确认内件失效,应整体吊出返厂修复,这也是采购时需向厂家确认“快速替换总成服务”的原因。