本文全面揭秘了氧气特种截止阀在深冷与高压工况下的制造工艺。文章从特种材料的冶炼锻造、流道的精密加工、密封副的配对研磨,到核心的禁油脱脂清洗与严苛的质量检测,系统阐述了高品质氧气阀门的生产流程,强调了工艺控制对安全性的决定性作用。
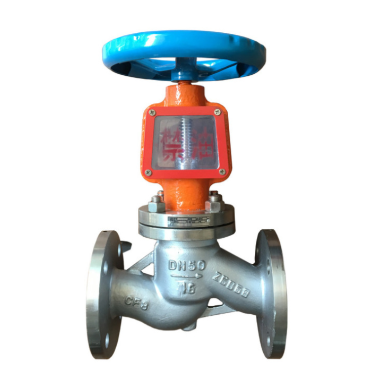
在现代工业体系中,氧气不仅是生命维持的必需品,更是推动重工业发展的核心能源。从深冷液氧的储存输送到高压气态氧的管道分配,氧气特种截止阀承担着切断与调节的关键任务。然而,氧气的化学活性极强,普通的铸造阀门根本无法胜任。要制造一款合格的氧气专用截止阀,必须在材料冶金、精密加工及表面处理等制造工艺上达到极致。本文将带您走进氧气阀门的制造车间,揭秘其背后的工艺密码。
一、 源头把控:特种材料的冶炼与锻造
氧气阀门对材料的纯净度要求极高。普通钢材中含有的杂质(如硫化物、氧化物)在高压氧环境下可能成为“点火源”。因此,主流的氧气特种截止阀阀体多采用ASTM A182 F316L或特殊的硅黄铜棒材。
1. 整体锻造工艺
为了避免铸件内部可能存在的气孔、砂眼等缺陷导致的高压泄漏或应力集中,高端氧气截止阀普遍采用“整体模锻”工艺。通过万吨水压机对金属坯料进行塑性变形,不仅消除了内部缺陷,还优化了金属流线,使阀体的机械强度和抗冲击韧性得到质的飞跃。这种“锻钢阀体”是高压氧气工况的安全基石。
2. 蒙乃尔合金的应用
在极高纯度或极高压力的氧气环境中,铜基合金是首选。蒙乃尔合金(Monel 400/K500)因其优异的耐蚀性和极高的导热性,被广泛应用于阀瓣和阀座。其制造难点在于精密铸造和热处理过程中的温度控制,稍有不慎就会导致材料脆化,影响密封性能。
二、 精密加工:流道的光滑度与几何精度
氧气在管道中流速极快,任何粗糙的表面都会加剧气流摩擦,产生静电或高温。因此,氧气特种截止阀的内部流道加工精度远超普通阀门。
1. 镜面流道加工
阀腔内部必须经过高精度的数控加工,确保流道过渡圆滑,无锐角、无台阶。部分高端产品甚至会在机加工后进行“流道抛光”处理,使表面粗糙度达到Ra0.8以上,最大限度降低流阻和摩擦热。
2. 密封副的研磨工艺
截止阀的密封性能依赖于阀瓣与阀座的贴合度。在氧气阀门制造中,这一环节被称为“配对研磨”。工人使用极细的研磨膏,在专用的研磨机上将阀瓣与阀座进行“对研”,直至接触面形成一条连续、均匀的光环。这种金属与金属的硬密封,不仅耐高温,还能在火灾情况下保持一定时间的密封(即防火设计)。
三、 核心工艺:禁油脱脂清洗
这是氧气阀门制造中最具标志性的环节。整个清洗车间必须达到万级洁净度标准。
1. 超声波碳氢清洗
零部件首先被放入专用的超声波清洗机中,使用非极性碳氢溶剂进行高频振荡清洗。这一过程能有效剥离金属表面的切削油、防锈油和微小颗粒。
2. 高温烘烤与检测
清洗后的零件需进入烘箱进行脱水干燥。随后,质检人员会使用紫外线灯(黑光灯)照射零件表面。如果表面存在任何有机油脂残留,在紫外线下会发出荧光,零件将被判定为不合格,需重新清洗。只有通过检测的零件,才能进入无尘装配区。
四、 表面防护与标识
1. 蓝色涂装
氧气阀门通常具有醒目的“蓝色”外观。这不仅是行业标识,其涂料也必须是阻燃、防静电的特种工业漆。涂装前需进行严格的喷砂除锈,确保漆膜附着力。
2. 防错装设计
为了防止在检修时误装普通垫片或填料,氧气阀门的法兰连接尺寸或结构有时会进行微调,或者采用独特的标识系统,确保备件管理的绝对安全。
五、 质量检测:超越常规的严苛
出厂前的压力测试同样特殊。由于禁油要求,传统的液压测试(使用含添加剂的油水混合物)被严格禁止。氧气特种截止阀必须采用“气压测试”或“洁净水压测试”。测试介质需经过多级过滤,确保无颗粒。测试过程中,还会使用氦气检漏仪(质谱仪)对阀杆和密封处进行微泄漏检测,确保零逸散。
结语
氧气特种截止阀的制造,是一场关于“纯净”与“精度”的较量。从锻件的微观组织到流道的镜面光洁度,再到无死角的脱脂处理,每一道工序都关乎生命与财产的安全。随着工业气体行业的蓬勃发展,对阀门的可靠性和寿命提出了更高要求。未来,通过引入自动化研磨机器人和在线清洗质量监测系统,氧气阀门的制造工艺将迈向新的高度,为各行各业的安全用氧保驾护航。